
Parapety z zawiniętym wałkiem: dlaczego blacharze je wykonują i jak się to robi
Wykonanie parapetów należy do kluczowych prac blacharskich na każdym obiekcie. Nie są one częścią dachu, a mimo to chronią budynek przed wodą w obrębie okien i różnego rodzaju wnęk.
Trzy rodzaje parapetów, z którymi spotkasz się na budowie
-
- Parapety z aluminium ciągnionego – szybkie, tanie, produkowane seryjnie. Ograniczone zarówno pod względem wymiarów, jak i kształtu, a plastikowe zaślepki z czasem pękają.
- Parapety z blachy ocynkowanej z plastikowymi zaślepkami – rozwiązanie kompromisowe; zaślepki stanowią słaby punkt.
- Parapety wykonane blacharsko – na wymiar, dowolna długość i wysunięcie, czyste narożniki, długa żywotność.
I właśnie wykonaniu oraz montażowi parapetów blacharskich przyjrzymy się bliżej.
Wykonywanie parapetów metodą blacharską
Tutaj rozróżniamy dodatkowo:
- parapety kanciaste – zdecydowanie najbardziej rozpowszechniony sposób wykonania i montażu.
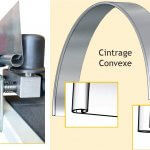
- parapety z zawiniętym wałkiem.
Omówimy wykonanie parapetów z zawiniętym wałkiem, ponieważ jest to metoda bardziej wymagająca.
Parapety z zawiniętym wałkiem
Parapet to detal na elewacji, który z ulicy widać jako pierwszy — a jednocześnie miejsce, w którym najszybciej widać, czy pracę wykonał profesjonalista, czy „ktoś z giętarką”. Zawinięty wałek to dokładnie ten element, który oddziela tanie rozwiązanie od prawdziwego rzemiosła blacharskiego. Do wykonania takiego parapetu blacharze potrzebują następującego wyposażenia:
- Giętarka z zintegrowanym zawijaniem wałka
- Przyrząd pomocniczy do zawijania wałka
- Maszyna do zawijania wałków
- Zwijarka do gięcia łuków
Czym jest wałek i do czego służy
- Sztywność. Zawinięta krawędź działa jak żebro usztywniające, dzięki czemu parapet nie ugina się nawet przy większym wysunięciu.
- Bezpieczeństwo. Brak ostrej, ciętej krawędzi przy oknie.
- Funkcja okapnika. Woda odrywa się od krawędzi, zamiast spływać po elewacji — mniej brudnych zacieków pod oknem.
- Estetyka. Miękka, pełna krawędź wygląda znacznie bardziej wartościowo niż zwykłe zagięcie. To typowy detal zarówno budynków historycznych, jak i wysokiej jakości nowych realizacji.
Wyposażenie potrzebne do tej pracy
| Maszyna lub narzędzie | Do czego służy |
|---|---|
| Giętarka z zintegrowanym zawijaniem wałka Jouanel PCX 3080A | Kompletne wykonanie parapetu wraz z wałkiem na jednej maszynie |
| Pręt w kształcie litery T do zawijania wałka (36 cm, ø 13 mm) | Narzędzie ręczne do wykańczania wałka i narożników |
| Maszyna do zawijania wałków CMB ET | Precyzyjna i powtarzalna, seryjna produkcja wałków |
| Zwijarka BKK 50 (5–50 mm) | Zwijanie łuków i większych promieni |
| Giętarka segmentowa Jouanel HS33 (1270 mm) | Parapety kanciaste i bardziej złożone profile |
Procedura wykonania krok po kroku
- Pomiar i trasowanie. Zmierz szerokość otworu wraz z zachodzeniem w ościeże oraz wymagane wysunięcie przed elewację. Rozrys przenieś na arkusz blachy.
- Cięcie. Wycina się szerokość rozwinięcia wraz z naddatkiem na wałek i tylne zagięcia.
- Wycięcia w narożnikach. W miejscach bocznych wywinięć blachę nacina się tak, aby narożnik dał się złożyć bez zgniatania materiału — tutaj najwyraźniej widać kunszt rzemieślniczy.
- Zagięcie tylne. Tylna krawędź wchodzi pod ramę okienną, w razie potrzeby z przeciwspadkiem zabezpieczającym przed zaciekaniem.
- Zawijanie wałka. Przednia krawędź jest stopniowo zwijana w walec — w kilku przejściach, a nie za jednym razem. Przy jednorazowym przetłoczeniu blacha ulega pofalowaniu.
- Zakończenia boczne. Wywinięte narożniki lub dopasowanie wałka w ościeżu. Narożnik zewnętrzny przy parapecie z wałkiem to detal, od którego zależy całe wrażenie z wykonanej pracy.
- Kontrola i montaż. Parapet montuje się ze spadkiem od okna, na podłożonym podkładzie, pozostawiając dylatację przy długich elementach.
Częste błędy, których unikniesz
- Zerowy lub odwrócony spadek – woda stoi na parapecie albo spływa pod ramę.
- Sztywne mocowanie na całej długości – blacha rozszerza się pod wpływem temperatury i parapet faluje; długie elementy należy dzielić i dylatować.
- Zbyt małe wysunięcie – kapiąca woda trafia na elewację, a nie poza nią.
- Wałek zawinięty „za jednym razem” – zdeformowana, pofalowana krawędź, której nie da się już uratować.
- Nieprawidłowa grubość blachy – zbyt cienki materiał i tak ugnie się przy wałku.
Może Cię zainteresować
Galeria
Tutaj znajdziesz załącznik zdjęciowy
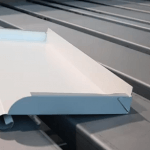
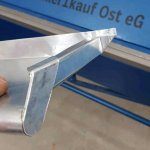
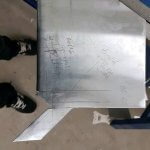
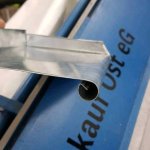
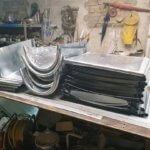
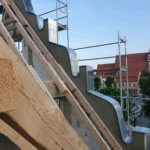
Parapety kanciaste
Dalej pokażemy, jak prawidłowo je giąć, dlatego zobacz, jak te parapety można wykonać maszynowo na giętarce segmentowej:
Produkcja parapetów z zakrzywioną przynętą
Ważne prace hydrauliczne w każdym budynku obejmują wykonanie parapetu. Następujące trzy typy są szczególnie powszechne w naszym kraju:
- parapety aluminiowe wykonane z aluminium ciągnionego,
- parapety wykonane z ocynkowanej blachy wykończone plastikowymi nakładkami,
- parapety wykonane przez hydraulikę.
I to właśnie produkcję i montaż parapetów omówimy bardziej szczegółowo.
Produkcja parapetów metodą hydrauliczną
Tutaj nadal wyróżniamy parapety:
- kwadrat,
- z zakrzywioną przynętą.
Parapety z zakrzywioną osłoną
Aby wykonać taki parapet, hydraulicy potrzebują tego sprzętu:
Kwadratowe parapety
Następnie pokażemy, jak prawidłowo je wygiąć, abyś mógł zobaczyć, jak te parapety mogą być wykonane maszynowo. gięcie segmentów:


